مقالات
گلوگاه (Bottleneck) در خط تولید چیست و چگونه آن را برای همیشه رفع کنیم؟
جولای
تصور کنید در یک بزرگراه چندبانده در حال حرکت هستید و ناگهان مسیر به یک لاین باریک تبدیل میشود؛ تمام خودروها پشت سر هم متوقف میشوند و سرعت کل ترافیک به سرعت همان یک لاین محدود میگردد. در دنیای تولید، این دقیقاً همان اتفاقی است که به آن گلوگاه یا Bottleneck میگوییم. گلوگاه نقطهای در فرآیند تولید شماست که ظرفیت آن کمتر از تقاضای مراحل قبلی یا بعدی است و باعث میشود کل خط تولید، صرفنظر از قدرت سایر دستگاهها، با سرعت ضعیفترین بخش حرکت کند. اگر میخواهید بدانید چرا با وجود خرید دستگاههای گرانقیمت، هنوز خروجی نهایی کارخانه شما تغییر نکرده، پاسخ در شناخت و مدیریت همین نقاط بحرانی نهفته است.
در دنیای پرشتاب صنعت امروز، زمان تنها یک عدد نیست، بلکه سرمایهای است که اگر در پشت یک دستگاه کند یا یک فرآیند اداری پیچیده حبس شود، به معنای از دست رفتن سود خالص است. ما در “تولید صنعت” بارها با مدیرانی روبرو شدهایم که با صرف هزینههای گزاف برای ارتقای ماشینآلات، باز هم به ظرفیت اسمی خود نرسیدهاند، چرا که مشکل اصلی نه در سرعت، بلکه در عدم توازن جریان تولید بوده است. با مطالعه این راهنما، شما نه تنها با ماهیت علمی و عملی گلوگاه در خط تولید آشنا میشوید، بلکه یاد میگیرید چگونه با استفاده از استراتژیهای مهندسی و تجربیات میدانی، این موانع را شناسایی کرده و برای همیشه از شر آنها خلاص شوید تا نبض تولید کارخانه شما با حداکثر توان بتپد.
مفهوم عمیق گلوگاه و جایگاه آن در تئوری محدودیتها
برای درک بهتر گلوگاه، باید به سراغ “تئوری محدودیتها” (Theory of Constraints) برویم که توسط الیاهو گلدرات مطرح شد. طبق این تئوری، هر سیستم تولیدی حداقل دارای یک محدودیت است که مانع از رسیدن آن به اهدافش میشود. اگر این محدودیت وجود نداشت، سود شما بینهایت بود! در تجربه چندین سالهای که در خطوط تولید قطعات خودرو داشتم، متوجه شدم که بسیاری از مهندسان، گلوگاه را صرفاً یک دستگاه کند میبینند، در حالی که گلوگاه میتواند یک اپراتور آموزشندیده، یک فرآیند بازرسی کیفی طولانی یا حتی کمبود مواد اولیه در یک مرحله خاص باشد.
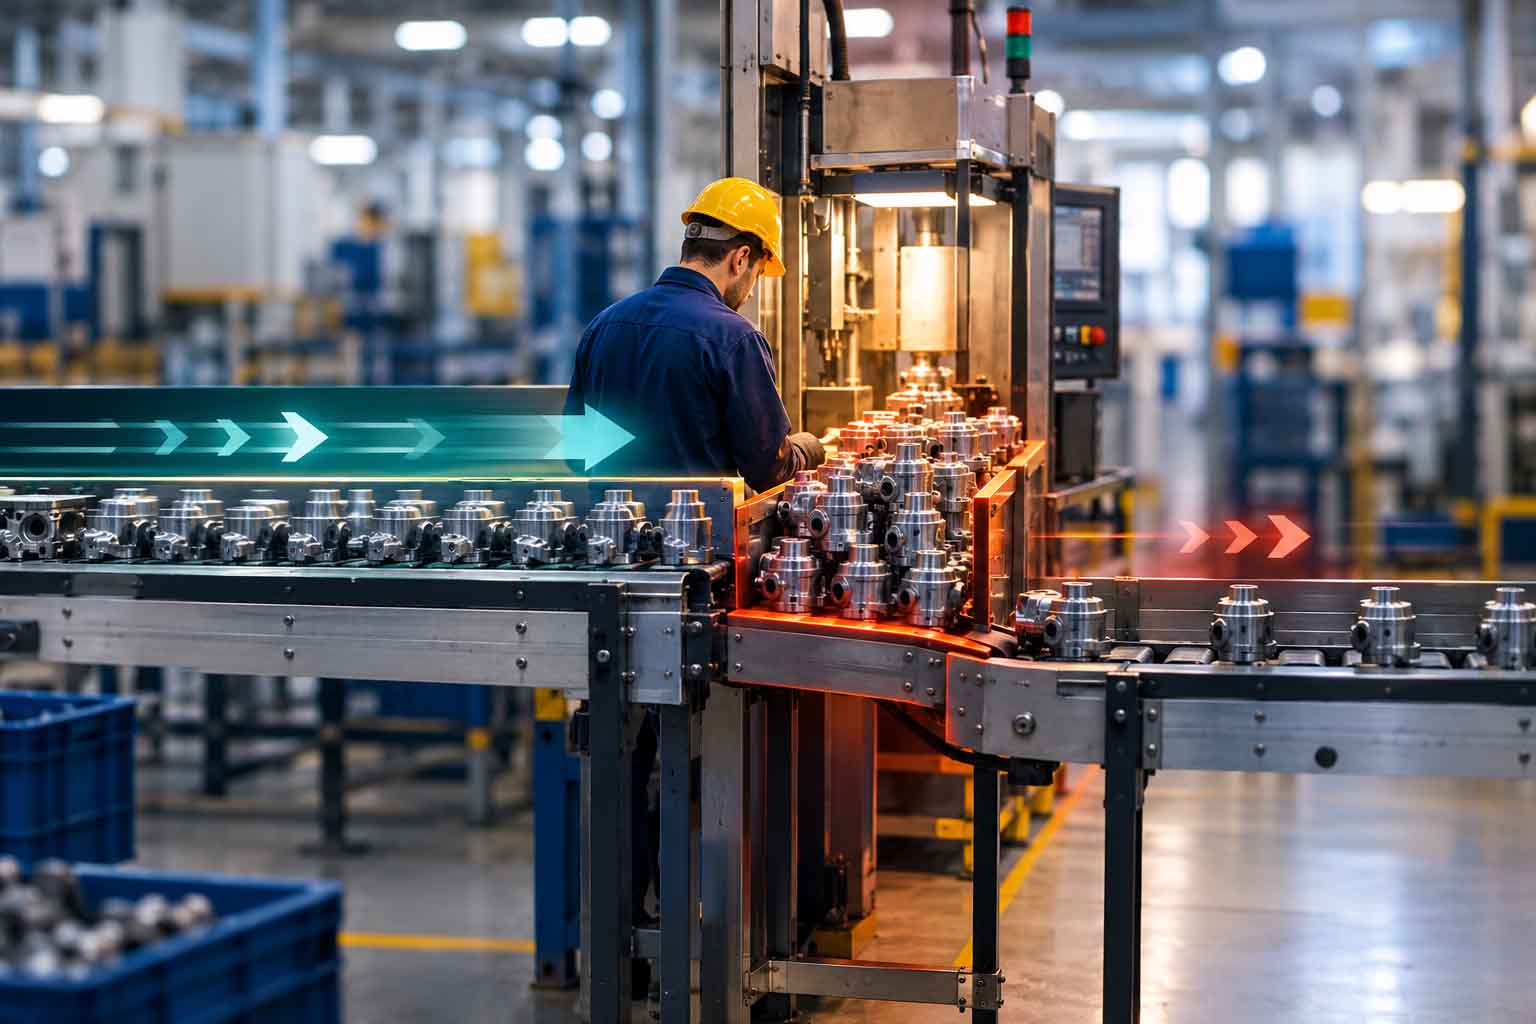
گلوگاه یعنی جایی که “انباشت” رخ میدهد. اگر پشت یک ایستگاه کاری، کوهی از قطعات نیمهساخته (WIP) جمع شده است، شما دقیقاً روی گلوگاه ایستادهاید. این نقطه، فرمانروای واقعی کارخانه شماست؛ زیرا خروجی نهایی کل سیستم، دقیقاً برابر با خروجی همین نقطه است. به عبارت سادهتر، یک ساعت زمان تلف شده در گلوگاه، یک ساعت زمان تلف شده در کل سیستم است، اما یک ساعت صرفهجویی در یک بخش غیرگلوگاهی، هیچ تاثیری بر خروجی نهایی نخواهد داشت و تنها هزینه نگهداری موجودی را بالا میبرد.
انواع گلوگاه که ممکن است خط تولید شما را فلج کند
گلوگاهها همیشه به یک شکل ظاهر نمیشوند. شناخت نوع گلوگاه اولین قدم برای درمان آن است. در پروژههای عارضهیابی که در صنایع فلزی انجام دادیم، معمولاً با دو دسته کلی روبرو میشدیم:
- گلوگاههای کوتاه مدت: اینها موقتی هستند و معمولاً به دلیل نوسانات ناگهانی ایجاد میشوند. مثلاً مرخصی یکی از اپراتورهای کلیدی یا خرابی غیرمنتظره یک قطعه کوچک در دستگاه بستهبندی.
- گلوگاههای بلندمدت یا ساختاری: این گلوگاهها در ذات فرآیند نهفتهاند. مثلاً دستگاه تراش شما ظرفیت تولید ۱۰۰ قطعه در ساعت را دارد، اما کوره پخت شما فقط میتواند ۵۰ قطعه را در ساعت پردازش کند. این یک مشکل دائمی است که نیاز به سرمایهگذاری یا تغییر متدولوژی دارد.
تفاوت گلوگاه فیزیکی و گلوگاه مدیریتی
بسیاری از اوقات، مشکل از ماشینآلات نیست. ما در یک کارخانه تولید لوازم خانگی مشاهده کردیم که پیشرفتهترین ماشینآلات دنیا نصب شده بود، اما فرآیند تاییدیه کنترل کیفیت که به صورت دستی و کاغذی انجام میشد، باعث توقف تولید میگشت. این یک “گلوگاه فرآیندی” یا مدیریتی است که رفع آن اغلب هزینهای کمتر از خرید دستگاه، اما تأثیری شگرف دارد.
نشانه های واضح برای شناسایی فوری گلوگاه در کارگاه
برای پیدا کردن گلوگاه، نیازی نیست همیشه به سراغ نرمافزارهای پیچیده بروید. کافی است با نگاهی دقیق در سالن تولید قدم بزنید. نشانههای زیر فریاد میزنند که گلوگاه کجاست:
- انباشت موجودی نیمهساخته (WIP): جایی که بیشترین حجم قطعات منتظر پردازش هستند، گلوگاه در آنجا یا بلافاصله بعد از آن قرار دارد.
- زمانهای انتظار طولانی: اگر ایستگاههای کاری بعد از یک مرحله خاص، بیکار نشسته و منتظر رسیدن قطعه هستند، ایستگاه قبلی گلوگاه است.
- استرس و فشار کاری بالا در یک نقطه: اپراتورهایی که همیشه تحت فشار هستند و فرصت استراحت ندارند، معمولاً در حال کار با دستگاه گلوگاهی هستند.
- نرخ بهرهوری پایین تجهیزات (OEE): بررسی دادههای دستگاهها نشان میدهد که کدام بخش همیشه در حال کار است اما باز هم عقب میماند.
“در مدیریت تولید، هوشمندی در این نیست که همه دستگاهها را با ۱۰۰ درصد توان به کار بگیرید؛ بلکه در این است که مطمئن شوید گلوگاه لحظهای متوقف نمیشود.”
روش های علمی برای محاسبه دقیق ظرفیت گلوگاه
برای اینکه به عنوان یک متخصص در تولید صنعت عمل کنید، باید عدد و رقم داشته باشید. یکی از بهترین شاخصها، استفاده از Takt Time (زمان ضربآهنگ) و Cycle Time (زمان چرخه) است.
اگر زمان چرخه یک دستگاه از زمان ضربآهنگ (زمانی که مشتری برای هر واحد محصول به شما میدهد) بیشتر باشد، آن دستگاه یک گلوگاه است. فرمول ساده آن به شرح زیر است:
Takt Time = زمان در دسترس تولید / مقدار تقاضای مشتری
اگر شما در هر ۸ ساعت کاری، تقاضای ۴۸۰ محصول را دارید، تکت تایم شما یک دقیقه است. حالا اگر دستگاه رنگکاری شما برای هر قطعه ۹۰ ثانیه زمان نیاز دارد، شما با یک گلوگاه جدی روبرو هستید که ۳۰ ثانیه از بازار عقب است.
جدول مقایسه استراتژی های رفع گلوگاه بر اساس هزینه و زمان
| استراتژی | هزینه اجرا | زمان اثربخشی | میزان پایداری |
|---|---|---|---|
| افزایش شیفت کاری در نقطه گلوگاه | متوسط (حقوق و دستمزد) | فوری | میانمدت |
| خرید ماشینآلات جدید و موازی | بالا (سرمایهای) | طولانی (نصب و راهاندازی) | بسیار بالا |
| بهبود متدولوژی (Lean/5S) | کم | میانمدت | بالا و ریشهای |
| برونسپاری بخشی از فرآیند | متغیر | سریع | تاکتیکی و موقت |
راهنمای گام به گام رفع گلوگاه با رویکرد حل مسئله
وقتی گلوگاه را شناسایی کردید، نباید بلافاصله به سراغ خرید دستگاه بروید. در تولید صنعت، ما معتقدیم ابتدا باید از داراییهای موجود حداکثر بهره را برد. این مراحل را دنبال کنید:
گام اول: گلوگاه را استثمار کنید
منظور از استثمار (Exploit) این است که اجازه ندهید گلوگاه حتی یک ثانیه به دلیل ناهار، تعویض شیفت یا کمبود متریال متوقف شود. در یکی از پروژههای تولید لوله، متوجه شدیم که دستگاه اصلی در زمان ناهار ۳۰ دقیقه خاموش میشد. فقط با جابجایی زمان استراحت اپراتورها، خروجی روزانه ۱۰ درصد افزایش یافت بدون اینکه یک ریال خرج شود.
گام دوم: سایر بخش ها را با گلوگاه هماهنگ کنید
سرعت ایستگاههای غیرگلوگاهی را با گلوگاه ست کنید. کار کردن با سرعت ۱۰۰ درصد در بخشی که گلوگاه نیست، فقط باعث انبار شدن قطعات و آشفتگی در سالن تولید میشود. این مفهوم را در تولید “سیستم کششی” مینامند.
گام سوم: ظرفیت گلوگاه را ارتقا دهید
اگر با بهینهسازی زمان و فرآیند باز هم مشکل حل نشد، حالا نوبت ارتقا است. این کار میتواند با اضافه کردن یک دستگاه مشابه، ارتقای قطعات فنی دستگاه فعلی یا آموزش تخصصی به اپراتور برای کاهش ضایعات در آن نقطه باشد.
علت نشانه و راه حل در خرابی های رایج منجر به گلوگاه
بسیاری از گلوگاهها ناشی از نقص فنی هستند. بیایید این موضوع را در فرمت عارضهیابی بررسی کنیم:
- علت: نگهداری و تعمیرات (PM) نامنظم
- نشانه: توقفهای ریز و مکرر دستگاه (Micro-stops) که در گزارشها ثبت نمیشود اما راندمان را پایین میآورد.
- راه حل: پیادهسازی سیستم نگهداری پیشگیرانه و استفاده از سنسورهای پایش وضعیت در نقطه گلوگاه.
- علت: عدم تعادل در تخصیص نیروی انسانی
- نشانه: یک ایستگاه همیشه دارای صف است در حالی که اپراتور مجاور در حال چک کردن گوشی خود است.
- راه حل: آموزش چندمهارتی (Cross-training) کارکنان تا بتوانند در زمان پیک کاری، به کمک نقطه گلوگاه بیایند.
- علت: کیفیت پایین مواد اولیه ورودی
- نشانه: دوبارهکاری (Rework) بالا در یک مرحله خاص که باعث میشود دستگاه زمان خود را صرف اصلاح قطعات قبلی کند.
- راه حل: سختگیری در استانداردهای خرید و کنترل کیفیت ورودی برای اطمینان از سلامت مواد قبل از رسیدن به گلوگاه.
نقش تکنولوژی و هوش مصنوعی در شناسایی خودکار گلوگاه ها
امروزه در نسل چهارم صنعت (Industry 4.0)، دیگر نیازی نیست با کورنومتر بالای سر دستگاه بایستید. سیستمهای MES (سیستم اجرای تولید) و داشبوردهای مانیتورینگ آنلاین، به صورت لحظهای جریان مواد را رصد میکنند. ما در تولید صنعت شاهد بودهایم که چطور استفاده از سنسورهای اینترنت اشیا (IoT) میتواند به محض کاهش سرعت یک نوار نقاله، هشدار احتمال ایجاد گلوگاه را به مدیر تولید ارسال کند. این “پیشبینی گلوگاه” به شما اجازه میدهد قبل از اینکه کل خط متوقف شود، اقدام اصلاحی انجام دهید.
یک تجربه واقعی از رفع گلوگاه در صنعت قطعه سازی
به یاد دارم در یک کارخانه تولید قطعات برنجی، مدیریت قصد داشت یک کوره ذوب جدید با قیمت چند میلیارد تومان خریداری کند چون معتقد بودند کوره فعلی گلوگاه است. پس از بررسی دادهها متوجه شدیم که کوره پتانسیل تولید کافی را دارد، اما جرثقیل سقفی که مواد خام را به کوره میرساند، به دلیل خرابی چرخها و کندی حرکت، باعث میشد کوره ۲۰ درصد از زمان خود را خالی بماند. ما با صرف هزینهای ناچیز برای تعمیر جرثقیل و تغییر مسیر حرکت آن، نیاز به خرید کوره جدید را کاملاً مرتفع کردیم. این یعنی نگاه مهندسی به گلوگاه!
نتیجه گیری و جمع بندی نهایی
گلوگاه در خط تولید، دشمن پنهانی است که سود شما را ذرهذره میبلعد. برای رفع آن، ابتدا باید با چشمان باز و دادههای دقیق، نقطه انباشت را پیدا کنید. به یاد داشته باشید که همیشه گرانترین راهکار (خرید دستگاه)، بهترین راهکار نیست. مدیریت صحیح زمان، هماهنگسازی ایستگاههای کاری، آموزش پرسنل و نگهداری پیشگیرانه، ستونهای اصلی یک خط تولید روان هستند. با تمرکز بر گلوگاه، شما در واقع بر کل سودآوری سازمان خود تمرکز کردهاید.
فرمان حرکت را صادر کنید: همین امروز به سالن تولید بروید، موجودیهای نیمهساخته را دنبال کنید و از اپراتورها بپرسید کجا همیشه تحت فشار هستند. شناسایی گلوگاه، ۵۰ درصد راه حل است. برای ۵۰ درصد باقیمانده، از متدهای علمی که در این مقاله گفته شد استفاده کنید و اگر نیاز به مشاوره تخصصی در تجهیزات صنعتی داشتید، تیم تولید صنعت در کنار شماست.
سوالات متداول درباره گلوگاه (Bottleneck) در خط تولید چیست و چگونه آن را برای همیشه رفع کنیم؟
آیا همیشه باید گلوگاه را از بین ببریم؟
خیر، از بین بردن کامل گلوگاه غیرممکن است؛ زیرا همیشه یک بخش وجود دارد که از بقیه کندتر است. هدف ما “مدیریت” و “بهینهسازی” گلوگاه است تا خروجی آن با تقاضای بازار همخوانی داشته باشد. گاهی جابجا کردن گلوگاه به ایستگاهی که کنترل آن راحتتر است، یک استراتژی هوشمندانه است.
چگونه بفهمیم گلوگاه ما انسانی است یا ماشینی؟
با انجام مطالعه زمان و حرکت (Time and Motion Study). اگر با جابجا کردن اپراتور باتجربه، سرعت ایستگاه به طور قابل توجهی بالا رفت، گلوگاه انسانی است. اما اگر سرعت تولید با تغییر اپراتور ثابت ماند و دستگاه به سقف توان فنی خود رسیده بود، گلوگاه ماشینی است.
آیا انبار کردن قطعات قبل از گلوگاه کار درستی است؟
بله، ایجاد یک “بافر” (Buffer) یا ذخیره اطمینان درست قبل از گلوگاه، یک استراتژی استاندارد است. این کار باعث میشود که اگر در ایستگاههای قبلی خرابی کوچکی رخ داد، گلوگاه (که نباید هرگز متوقف شود) به دلیل بیآذوقه ماندن نخوابد.
تأثیر گلوگاه بر کیفیت محصول چیست؟
معمولاً در نقاط گلوگاهی به دلیل فشار بالای کاری و عجله برای جبران عقبماندگی، نرخ خطا و ضایعات بالا میرود. یکی از راههای رفع گلوگاه، بهبود کیفیت در مراحل قبل از آن است تا گلوگاه زمان خود را صرف پردازش قطعات معیوب نکند.
