مقالات
چگونه با تحلیل داده، راندمان خط تولید خود را به طور مداوم بهینه کنیم؟
دسامبر
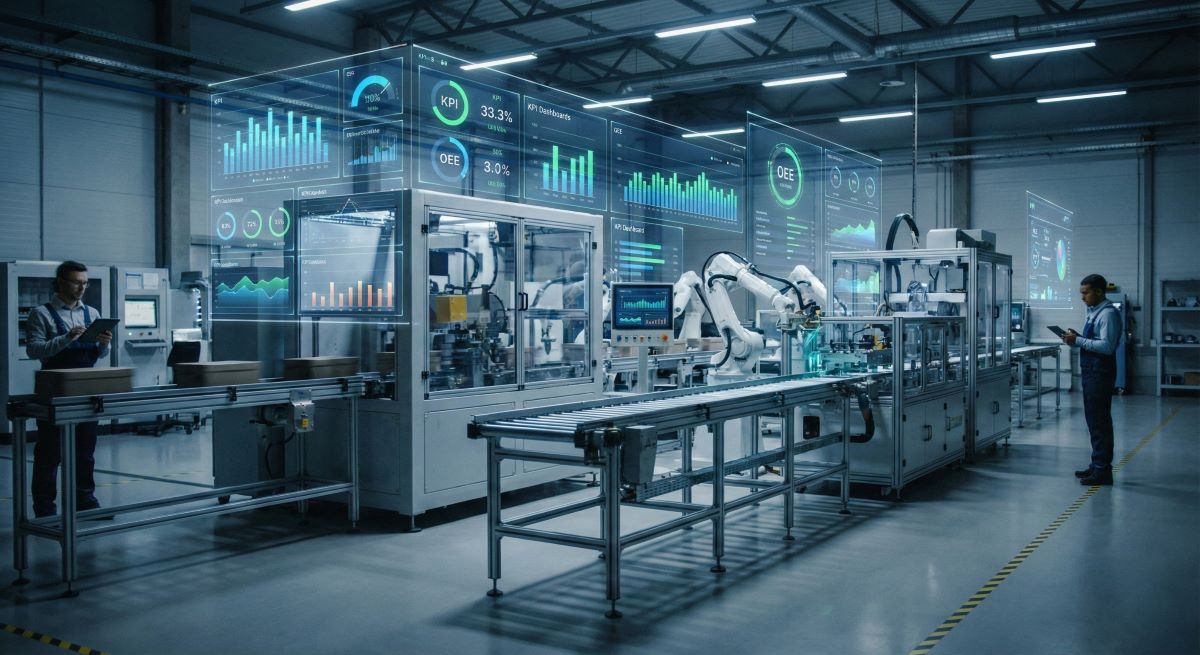
برای بهینهسازی مداوم خط تولید، باید به دادهها نه به عنوان مجموعهای از اعداد، بلکه به عنوان داستان فرآیندهای خود نگاه کنید. این یعنی به جای تکیه بر حدس و گمان برای پیدا کردن مشکلات، از دادههای دقیق سنسورها، گزارشهای تولید و بازخورد اپراتورها استفاده کنید تا گلوگاهها، دلایل توقفات و ریشههای افت کیفیت را با دقت شناسایی کنید. این فرآیند با جمعآوری دادههای درست شروع میشود، با تحلیل آنها برای یافتن الگوهای پنهان ادامه مییابد و در نهایت به اقدامات اصلاحی کوچک اما مستمر منجر میشود که در مجموع، یک جهش بزرگ در راندمان و سودآوری ایجاد میکنند. این تغییر از مدیریت واکنشی به مدیریت پیشبینانه، جوهره اصلی صنعت مدرن است.
بسیاری از مدیران، خط تولید خود را مانند یک جعبه سیاه میبینند؛ مواد اولیه وارد میشود و محصول نهایی خارج. اما قهرمانان واقعی صنعت، کسانی هستند که جرئت میکنند این جعبه را باز کنند و به زبان ماشینها گوش دهند. در «تولید صنعت»، ما به شما نشان میدهیم این زبان چیست و چگونه آن را ترجمه کنید.
با مطالعه این راهنما، شما نه تنها با اصول تحلیل داده در خطوط تولید آشنا میشوید، بلکه یاد میگیرید چگونه یک سیستم بهینهسازی مداوم مبتنی بر داده را از صفر، حتی با ابزارهای ساده، در کارخانه خود پیادهسازی کنید و تصمیمگیریهای خود را از حدس و گمان به قطعیت علمی ارتقا دهید.
چرا غریزه و تجربه به تنهایی کافی نیستند
در دنیای صنعت، تجربه و شمّ مهندسی ارزشی همتای طلا دارند. یک اپراتور باتجربه میتواند با شنیدن صدای یک دستگاه، مشکلی را تشخیص دهد که شاید دهها سنسور از آن غافل باشند. اما اتکای صرف به این روش، مانند رانندگی در یک جاده مهآلود با چراغهای خاموش است. شاید بتوانید مسیر را طی کنید، اما از خطرات پنهان، مسیرهای بهینهتر و فرصتهای پیش رو بیخبر خواهید ماند.
در تجربه چندین سالهام در صنایع مختلف، بارها با این سناریو مواجه شدهام: مدیری کارکشته با اطمینان کامل، علت اصلی کاهش تولید را به فرسودگی یک دستگاه خاص نسبت میدهد و دستور تعویض پرهزینه آن را صادر میکند. اما پس از صرف هزینه و زمان، مشکل همچنان پابرجاست. چرا؟ چون مشکل اصلی نه در خود دستگاه، بلکه در نوسانات کیفیت مواد اولیه ورودی به آن بوده است؛ واقعیتی که تنها با تحلیل دادههای کنترل کیفیت مواد اولیه در طول یک ماه، قابل کشف بود.
غریزه به شما میگوید کجا را نگاه کنید، اما دادهها به شما میگویند چه چیزی را ببینید. ترکیب این دو، یک مزیت رقابتی несокрушимый (in-so-kroo-shee-miy)، یعنی شکستناپذیر، ایجاد میکند.
دادهها به ما اجازه میدهند:
- از مشکلات پنهان پرده برداریم: شناسایی میکرو-توقفها (توقفهای چند ثانیهای) که در گزارشهای دستی ثبت نمیشوند اما در مجموع ساعتها تولید را هدر میدهند.
- تصمیمات پیشبینانه بگیریم: به جای واکنش به خرابیها، با تحلیل روند فرسودگی قطعات، تعمیرات و نگهداری را قبل از وقوع فاجعه برنامهریزی کنیم (Predictive Maintenance).
- فرآیندها را به طور دقیق بهینه کنیم: یافتن تنظیمات دقیق دما، فشار یا سرعتی که منجر به تولید محصول با بالاترین کیفیت و کمترین ضایعات میشود.
- یک زبان مشترک ایجاد کنیم: وقتی مدیر مالی، مدیر تولید و مهندس کنترل کیفیت همگی به یک داشبورد با دادههای یکسان نگاه میکنند، بحثها از “به نظر من…” به “دادهها نشان میدهد که…” تغییر میکند و این اساس یک فرهنگ بهبود مستمر است.
پایه و اساس بهینهسازی: شاخصهای کلیدی عملکرد (KPIs) که باید بشناسید
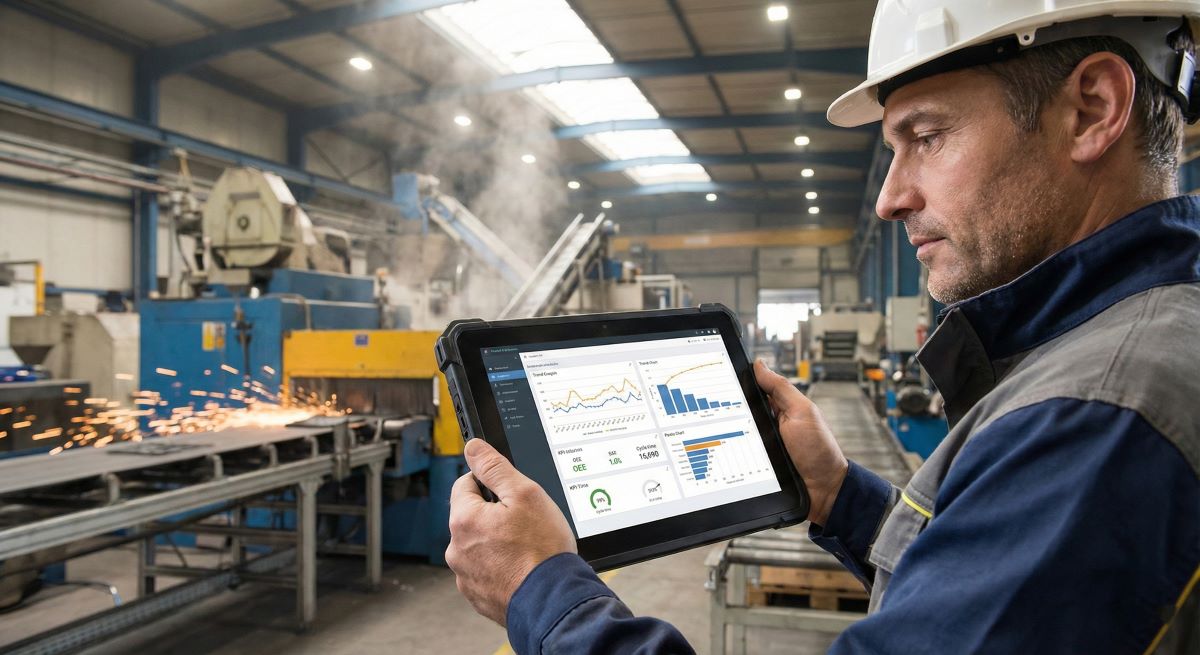
قبل از آنکه در اقیانوس دادهها غرق شوید، باید بدانید به دنبال چه چیزی هستید. شاخصهای کلیدی عملکرد (KPIs) مانند قطبنمایی هستند که به شما جهت میدهند. بدون اندازهگیری این شاخصها، هر تلاشی برای بهینهسازی، تیری در تاریکی است.
معیار طلایی: اثربخشی کلی تجهیزات یا OEE
اگر قرار باشد فقط و فقط یک شاخص را برای سنجش سلامت خط تولید خود انتخاب کنید، آن شاخص OEE (Overall Equipment Effectiveness) است. OEE یک معیار ترکیبی قدرتمند است که سه جنبه حیاتی از عملکرد خط تولید را در یک عدد خلاصه میکند:
- در دسترس بودن (Availability): این شاخص به این سوال پاسخ میدهد: “چه درصدی از زمان برنامهریزی شده برای تولید، دستگاه واقعاً در حال کار بوده است؟” هرگونه توقف، چه برنامهریزی شده (مانند تعویض قالب) و چه برنامهریزی نشده (مانند خرابی)، از امتیاز این بخش کم میکند.
- عملکرد (Performance): این شاخص میپرسد: “وقتی دستگاه در حال کار بود، با چه سرعتی تولید میکرد؟” کاهش سرعت نسبت به ظرفیت اسمی دستگاه، به دلیل عواملی مانند فرسودگی یا استفاده از مواد نامرغوب، امتیاز عملکرد را کاهش میدهد.
- کیفیت (Quality): این شاخص مشخص میکند: “چه درصدی از محصولات تولید شده، استانداردهای کیفی را پاس کرده و بدون نیاز به دوبارهکاری یا تبدیل شدن به ضایعات، از خط خارج شدهاند?”
فرمول محاسبه OEE ساده است:
OEE = در دسترس بودن × عملکرد × کیفیت
یک خط تولید با OEE کلاس جهانی، امتیازی حدود ۸۵٪ دارد. در تجربه ما، بسیاری از کارخانههایی که به تازگی این مسیر را شروع میکنند، OEE زیر ۶۰٪ دارند و این یعنی یک پتانسیل عظیم برای بهبود، درست در مقابل چشمانشان قرار دارد.
سایر شاخصهای حیاتی که نباید نادیده گرفت
- میانگین زمان بین خرابیها (MTBF – Mean Time Between Failures): نشاندهنده قابلیت اطمینان یک دستگاه است. هرچه این عدد بزرگتر باشد، دستگاه شما پایدارتر است.
- میانگین زمان تعمیر (MTTR – Mean Time To Repair): نشاندهنده سرعت تیم تعمیر و نگهداری شما در بازگرداندن یک دستگاه خراب به چرخه تولید است. هرچه این عدد کمتر باشد، بهتر است.
- نرخ ضایعات (Scrap Rate): درصد محصولاتی که به دلیل نقص کیفی دور ریخته میشوند. این شاخص مستقیماً به هزینههای مواد اولیه و اتلاف انرژی گره خورده است.
- توان عملیاتی (Throughput): تعداد واحدهای تولیدی که در یک بازه زمانی مشخص (مثلاً یک ساعت یا یک شیفت کاری) از خط تولید خارج میشوند.
نقشه راه ۵ مرحلهای برای بهینهسازی مداوم با تحلیل داده
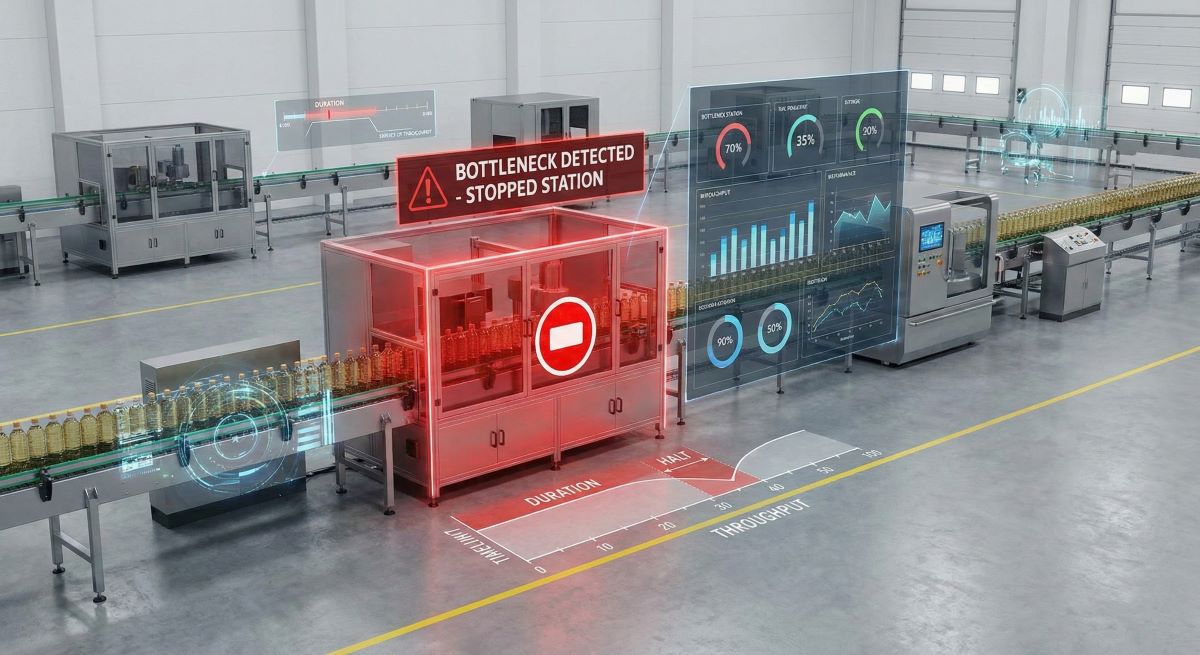
حال که با شاخصها آشنا شدیم، زمان آن رسیده که وارد فاز عملیاتی شویم. این نقشه راه، یک چرخه تکرارشونده است، نه یک پروژه یکباره.
گام اول: جمعآوری هوشمندانه دادهها (Data Collection)
این مرحله، شالوده کل فرآیند است. دادههای بیکیفیت، به تحلیلهای بیکیفیت و تصمیمات اشتباه منجر میشوند (Garbage In, Garbage Out).
- از کجا شروع کنیم؟ با بزرگترین مشکل خود شروع کنید. اگر توقفات ناگهانی دستگاه پرس، بزرگترین چالش شماست، روی جمعآوری دادههای مربوط به همان دستگاه تمرکز کنید. سعی نکنید از روز اول همه چیز را اندازهگیری کنید.
- چه دادههایی را جمعآوری کنیم؟
- دادههای ماشین: زمان کارکرد، زمان توقف (با ذکر دلیل)، تعداد تولید، سرعت دستگاه، دما، فشار، لرزش و… .
- دادههای فرآیند: اطلاعات مربوط به مواد اولیه (شماره بچ، تأمینکننده)، پارامترهای تنظیم شده توسط اپراتور.
- دادههای کیفیت: تعداد قطعات معیوب، نوع عیب، نتایج بازرسیها.
- چگونه جمعآوری کنیم؟
- روش دستی: شروع کار میتواند با فرمهای کاغذی یا فایلهای اکسل ساده باشد که توسط اپراتورها پر میشود. این روش ارزان است اما مستعد خطای انسانی است.
- روش نیمهخودکار: استفاده از بارکد اسکنرها برای ثبت ورود و خروج قطعات یا استفاده از تبلت برای ثبت دیجیتالی دادهها.
- روش تمام خودکار: اتصال مستقیم به PLC ماشینآلات، نصب سنسورهای اینترنت اشیاء (IoT) و استفاده از سیستمهای SCADA یا MES برای جمعآوری دادهها به صورت لحظهای و بدون دخالت انسان. این روش دقیقترین دادهها را فراهم میکند.
گام دوم: پاکسازی و آمادهسازی داده (Data Cleaning)
دادههای خام دنیای واقعی، کثیف و بههمریخته هستند. قبل از هر تحلیلی، باید آنها را مرتب کرد. این مرحله شاید جذاب نباشد، اما حیاتیترین بخش کار است.
این مرحله مانند صاف کردن یک ورق فلزی پر از اعوجاج قبل از پرسکاری است. اگر دادهها کثیف باشند، محصول نهایی تحلیل شما نیز معیوب خواهد بود.
فعالیتهای این گام شامل موارد زیر است:
- مدیریت دادههای گمشده (Missing Values): تصمیمگیری در مورد اینکه آیا یک رکورد با داده ناقص باید حذف شود یا میتوان مقدار گمشده را تخمین زد.
- شناسایی و处理 دادههای پرت (Outliers): گاهی یک خطای سنسور یا ثبت اشتباه، عددی بسیار بزرگ یا کوچک ایجاد میکند که میتواند کل تحلیل را منحرف کند. باید این دادهها را شناسایی و اصلاح کرد.
- استانداردسازی فرمتها: اطمینان از اینکه تاریخ، زمان و واحدها (مثلاً کیلوگرم در مقابل گرم) در کل مجموعه داده یکسان هستند.
گام سوم: تحلیل و مصورسازی (Analysis & Visualization)
اینجاست که دادهها شروع به صحبت میکنند. هدف ما در این مرحله، تبدیل جداول طولانی و خستهکننده اعداد به الگوهای قابل فهم و بینشهای عملی است.
یک نمودار خوب، داستانی را در یک نگاه روایت میکند که هزاران ردیف داده در یک اکسلشیت از بیان آن عاجزند.
چند تکنیک ساده اما قدرتمند:
- تحلیل روند (Trend Analysis): رسم نمودار یک شاخص (مانند نرخ ضایعات) در طول زمان (روز، هفته، ماه) برای دیدن الگوهای صعودی یا نزولی.
- نمودار پارتو (Pareto Chart): این نمودار که بر اساس قانون ۸۰/۲۰ کار میکند، به شما کمک میکند تا روی دلایل اصلی مشکلات تمرکز کنید. مثلاً یک نمودار پارتو از دلایل توقفات دستگاه ممکن است نشان دهد که ۸۰٪ از زمان توقف، ناشی از تنها ۲۰٪ از دلایل (مثلاً دو یا سه خطای مشخص) است.
- نمودارهای کنترلی (Control Charts): برای نظارت بر پایداری یک فرآیند و تشخیص اینکه آیا نوسانات آن طبیعی است یا یک عامل خاص باعث ایجاد مشکل شده است.
- هیستوگرامها (Histograms): برای دیدن توزیع یک متغیر. مثلاً توزیع وزن محصولات تولیدی برای اطمینان از اینکه اکثر آنها در محدوده استاندارد قرار دارند.
گام چهارم: شناسایی ریشه مشکلات (Root Cause Analysis)
پیدا کردن یک الگو در دادهها عالی است، اما کافی نیست. باید بفهمیم چرا آن الگو وجود دارد. اینجا جایی است که تخصص مهندسی و تجربه عملی با علم داده ترکیب میشود.
یکی از بهترین ابزارها برای این کار، تکنیک “۵ چرا” (5 Whys) است. این تکنیک به سادگی با پرسیدن مکرر “چرا؟” شما را از سطح علائم به عمق ریشه مشکل میرساند.
مثال عملی:
- مشکل: دستگاه بستهبندی امروز ۲۰٪ توقف برنامهریزی نشده داشت. (این داده است)
- ۱. چرا؟ چون نوار نقاله به طور مکرر گیر میکرد.
- ۲. چرا؟ چون جعبهها روی نوار میلغزیدند و در موقعیت درستی قرار نمیگرفتند.
- ۳. چرا؟ چون سطح نوار نقاله چرب و لغزنده بود.
- ۴. چرا؟ چون از یکی از بلبرینگهای بالای خط، روغن نشت میکرد.
- ۵. چرا؟ چون برنامه روانکاری آن بلبرینگ در تعمیرات و نگهداری پیشگیرانه ماه گذشته فراموش شده بود. (این ریشه مشکل است)
تحلیل داده به ما گفت که توقفات زیاد شدهاند (مشکل)، اما تکنیک “۵ چرا” به ما کمک کرد تا ریشه اصلی را پیدا کنیم. حالا به جای تمیز کردن مکرر نوار نقاله (درمان علامت)، میتوانیم برنامه PM را اصلاح کنیم (حل ریشهای مشکل).
گام پنجم: اقدام، نظارت و تکرار (Implementation & Monitoring)
بینش بدون اقدام، بیفایده است. پس از شناسایی ریشه مشکل، باید یک اقدام اصلاحی تعریف و اجرا کنید. اما کار اینجا تمام نمیشود. این یک چرخه است که به آن چرخه دمینگ یا PDCA میگویند:
- برنامهریزی (Plan): تعریف اقدام اصلاحی (مثلاً: اصلاح برنامه PM برای روانکاری بلبرینگها به صورت هفتگی).
- اجرا (Do): پیادهسازی تغییر در مقیاس کوچک و کنترل شده.
- بررسی (Check): جمعآوری مجدد دادهها پس از اعمال تغییر برای سنجش اثربخشی آن. آیا زمان توقف دستگاه کاهش یافته است؟
- اقدام (Act): اگر تغییر موفقیتآمیز بود، آن را به یک استاندارد دائمی در فرآیند تبدیل کنید. اگر نه، از آموختههای خود برای برنامهریزی یک اقدام جدید استفاده کنید.
این چرخه هرگز متوقف نمیشود و جوهره بهبود مستمر است.

جعبه ابزار تحلیلگر خط تولید: از اکسل تا هوش مصنوعی
انتخاب ابزار مناسب به مقیاس عملیات، بودجه و سطح بلوغ دیجیتال سازمان شما بستگی دارد. لازم نیست از همان ابتدا به سراغ پیچیدهترین و گرانترین راهحلها بروید.
مقایسه رویکردهای مختلف تحلیل داده
| ابزار | سطح پیچیدگی | هزینه | کاربرد اصلی | مزایا | معایب |
|---|---|---|---|---|---|
| صفحات گسترده (اکسل) | پایین | بسیار پایین | تحلیلهای ساده، گزارشگیری دستی، پروژههای کوچک | در دسترس بودن، یادگیری آسان، انعطافپذیری بالا | مستعد خطای انسانی، عدم تحلیل لحظهای، محدودیت در حجم داده |
| نرمافزار کنترل فرآیند آماری (SPC) | متوسط | متوسط | نظارت بر کیفیت و پایداری فرآیند، رسم نمودارهای کنترلی | ابزارهای تحلیلی قدرتمند، کاهش تغییرپذیری فرآیند | نیاز به دانش آماری، تمرکز صرف بر کیفیت |
| سیستمهای اجرای تولید (MES) | بالا | بالا | مدیریت جامع کف کارخانه، ردیابی لحظهای تولید، محاسبه خودکار OEE | دادههای دقیق و لحظهای، دید کامل بر عملیات، یکپارچگی با ERP | هزینه بالا، پیادهسازی پیچیده، نیاز به زیرساخت |
| پلتفرمهای هوش تجاری (BI) و هوش مصنوعی (AI) | بسیار بالا | بسیار بالا | تحلیلهای پیشبینانه، بهینهسازی پیچیده، شناسایی الگوهای نامشهود | توانایی پیشبینی خرابیها، یافتن بینشهای عمیق | نیاز به متخصص علم داده، حجم بسیار بالای داده پاکسازی شده |
غلبه بر چالشهای رایج در مسیر دادهمحور شدن
این مسیر همیشه هموار نیست. شناخت چالشها و آماده شدن برای آنها، شانس موفقیت شما را به شدت افزایش میدهد.
مقاومت فرهنگی کارکنان
اپراتورها و سرپرستان باتجربه ممکن است احساس کنند دادهها و سیستمهای جدید، تخصص و جایگاه آنها را تهدید میکند. برای غلبه بر این چالش:
- آنها را در فرآیند مشارکت دهید: از آنها برای شناسایی مشکلات و تفسیر دادهها کمک بگیرید. آنها بهترین کسانی هستند که میتوانند دادهها را به واقعیت کف کارخانه متصل کنند.
- موفقیتهای کوچک را جشن بگیرید: یک پروژه پایلوت موفق را به همه نشان دهید و از تیمی که در آن مشارکت داشتهاند قدردانی کنید.
- هدف را شفاف کنید: به آنها نشان دهید که هدف، جایگزینی انسان با ماشین نیست، بلکه توانمندسازی انسان با ابزارهای بهتر برای تصمیمگیری هوشمندانهتر است.
کیفیت پایین یا عدم وجود داده
بسیاری از مدیران میگویند “ما دادههای خوبی برای تحلیل نداریم”. این یک بهانه رایج برای شروع نکردن است.
- از دادههای موجود شروع کنید: حتی گزارشهای دستی و ناقص هم بهتر از هیچ است. شاید بتوانید با تحلیل همین دادههای ساده، الگوهای اولیه را پیدا کنید.
- یک فرآیند جمعآوری ساده طراحی کنید: همانطور که گفته شد، با یک دستگاه و چند شاخص کلیدی شروع کنید. کیفیت دادهها به مرور زمان و با بلوغ فرآیندهای شما بهبود خواهد یافت.
فلج تحلیلی (Analysis Paralysis)
این اتفاق زمانی میافتد که آنقدر در دادهها و تحلیلهای مختلف غرق میشوید که هیچگاه به مرحله اقدام نمیرسید.
- قانون 80/20 را به یاد داشته باشید: به دنبال راهحل کامل و بینقص نباشید. به دنبال اقدامی باشید که با ۲۰٪ تلاش، ۸۰٪ نتیجه را به همراه داشته باشد.
- برای تحلیل، مهلت تعیین کنید: به خود و تیمتان یک بازه زمانی مشخص (مثلاً یک هفته) برای تحلیل و ارائه یک پیشنهاد عملی بدهید.
- اقدام را بر تحلیل بینقص ترجیح دهید: بهتر است یک اقدام کوچک و ناقص انجام دهید و نتیجه آن را بسنجید تا اینکه ماهها در حال تحلیل برای یافتن بهترین اقدام ممکن باشید.
جمعبندی نهایی و گام بعدی شما
در نهایت، بهینهسازی خط تولید با تحلیل داده، یک پروژه با نقطه پایان مشخص نیست؛ بلکه یک فرهنگ و یک فرآیند بیپایان است. این مسیر از شناخت شاخصهای کلیدی مانند OEE آغاز میشود، با جمعآوری و تحلیل هوشمندانه دادهها ادامه مییابد و با اقدام عملی و نظارت مستمر به نتیجه میرسد. به یاد داشته باشید که بزرگترین دستاوردها، اغلب از تحلیل کوچکترین سیگنالها در دادهها حاصل میشوند. تبدیل شدن به یک سازمان دادهمحور، یک ماراتن است نه یک دوی سرعت، و مهمترین گام، همان گام اول است.
به جای آنکه هفته آینده را با همان چالشهای این هفته آغاز کنید، همین امروز یک چالش کوچک در خط تولید خود انتخاب کنید. مثلاً “علت توقفهای برنامهریزی نشده دستگاه X در یک ساعت گذشته چه بوده است؟”. دادههای مربوط به آن را، حتی به صورت دستی، جمعآوری کنید و سعی کنید با استفاده از یکی از تکنیکهای این مقاله، یک الگو پیدا کنید. این اولین قدم شما برای تبدیل شدن به یک مدیر دادهمحور است. تجربه خود را در مسیر این تحول با کارشناسان ما در «تولید صنعت» در میان بگذارید.
سوالات متداول درباره چگونه با تحلیل داده، راندمان خط تولید خود را به طور مداوم بهینه کنیم؟
آیا برای شروع به نرمافزارهای گرانقیمت نیاز دارم؟
خیر. این یکی از بزرگترین تصورات غلط است. شما میتوانید با ابزارهای سادهای مانند فرمهای کاغذی برای ثبت داده و مایکروسافت اکسل برای تحلیل اولیه شروع کنید. مهمتر از ابزار، داشتن یک فرآیند مشخص برای جمعآوری، تحلیل و اقدام است. پس از کسب موفقیتهای اولیه و اثبات بازگشت سرمایه، میتوانید به فکر سرمایهگذاری روی ابزارهای پیشرفتهتر مانند سیستمهای MES باشید.
مهمترین شاخصی که باید اندازهگیری کنم چیست؟
شاخص OEE (اثربخشی کلی تجهیزات) به عنوان استاندارد طلایی شناخته میشود زیرا تصویری جامع از عملکرد خط تولید ارائه میدهد. با این حال، اگر محاسبه آن در ابتدا پیچیده است، میتوانید با شاخصهای سادهتر و ملموستر شروع کنید. به عنوان مثال، اندازهگیری “زمان کل توقفات برنامهریزی نشده” برای یک دستگاه گلوگاهی، میتواند نقطه شروعی عالی با نتایج سریع باشد.
چگونه کارکنان قدیمی و مقاوم را با این فرآیند همراه کنم؟
کلید موفقیت، مشارکت دادن آنهاست نه دیکته کردن دستورالعمل. از تجربه آنها برای درک مشکلات و تفسیر دادهها استفاده کنید. یک پروژه آزمایشی (پایلوت) را با تیمی از افراد داوطلب و علاقهمند شروع کنید. وقتی نتایج مثبت این پروژه (مانند کاهش فشار کاری، حذف کارهای تکراری یا افزایش پاداش تولید) برای همه مشخص شد، سایرین نیز به طور طبیعی برای پیوستن به این تحول ترغیب خواهند شد.
از کجا بفهمم کدام دادهها برای جمعآوری ارزشمند هستند؟
اجازه دهید مشکل، راهنمای شما باشد. به جای جمعآوری هر دادهای که میتوانید، از یک مشکل مشخص شروع کنید. اگر بیشترین شکایت شما از کیفیت پایین محصول نهایی است، دادههای مربوط به پارامترهای فرآیندی (دما، فشار، سرعت) و مشخصات مواد اولیه را در ایستگاه کاری که بیشترین ضایعات را تولید میکند، جمعآوری کنید. تمرکز بر دادههای مرتبط با یک مشکل خاص، از سردرگمی جلوگیری کرده و سریعتر شما را به نتیجه میرساند.
