مقالات
اصول ایمنی کار با دستگاه پرس: راهنمای جامع برای اپراتورها
ژانویه
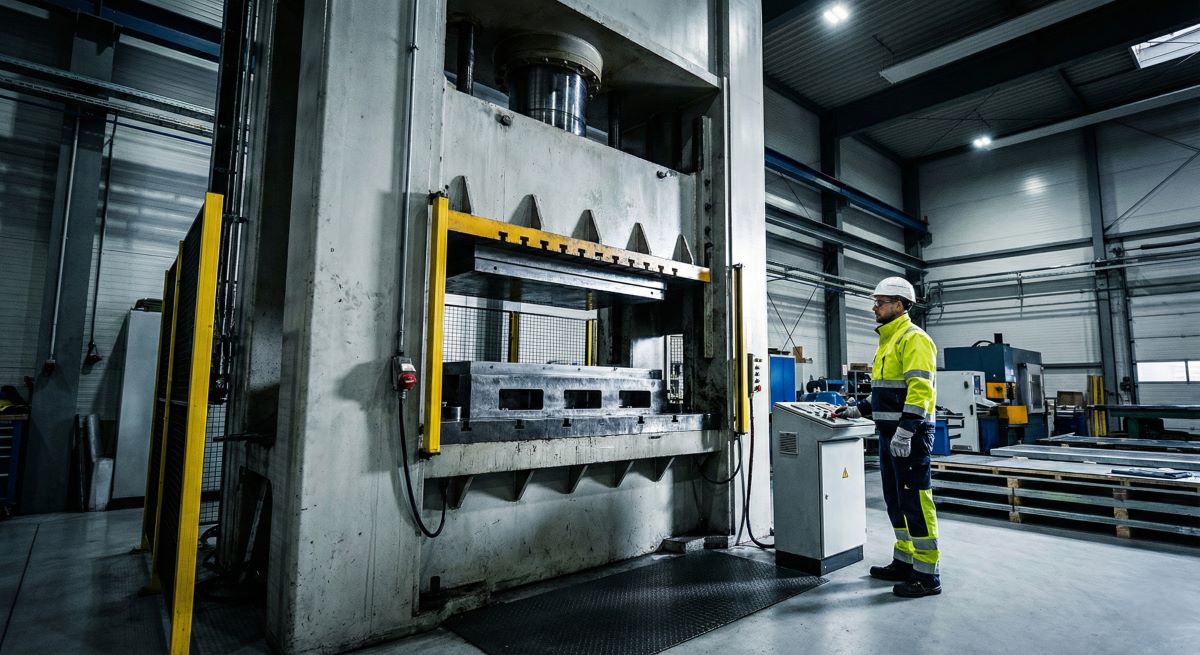
اگر در کارخانهای فعال هستید که قطعات فلزی یا کامپوزیت با دقت بالا تولید میکند، به خوبی میدانید که دستگاه پرس ستون فقرات فرایند تولید شماست. این غولهای صنعتی که با فشار هزاران تن کار میکنند، کارایی و سرعت بینظیری به خط تولید میبخشند. اما همین قدرت خارقالعاده، اگر با بیتوجهی یا آموزش ناکافی همراه شود، پتانسیل مخرب جبرانناپذیری دارد. هدف اصلی در کار با دستگاه پرس، نه تنها حداکثر تولید، بلکه اطمینان از این است که هر اپراتور، شیفت کاری خود را سالم به پایان برساند. ایمنی کار با دستگاه پرس فراتر از نصب چند حفاظ است؛ یک فرهنگ عملیاتی است که باید در تار و پود کارخانه تنیده شود، از چکلیستهای پیش از شروع کار گرفته تا نگهداری و آموزشهای دورهای. در تجربه چندین سالهای که در مدیریت و راهاندازی خطوط تولید داشتهایم، دریافتهایم که ۹۰ درصد حوادث قابل پیشگیری هستند و ریشه در نادیده گرفتن یک اصل ساده ایمنی دارند.
صنعت و تولید امروز، مرزهای فناوری را درمینوردد و دستگاههای پرس مدرن، با سرعت و دقت فزایندهای عملیات را انجام میدهند. اما در پس این پیشرفت، قانون طبیعت همچنان پابرجاست: نیروی عظیم، مسئولیت عظیم به همراه دارد. اگر به دنبال کاهش چشمگیر حوادث، افزایش عمر مفید تجهیزات صنعتی و ایجاد محیط کاری امن و مطابق با استانداردهای جهانی هستید، این راهنما از تولید صنعت، نقشه راه شماست. با مطالعه این راهنما، شما نه تنها با اصول ایمنی کار با دستگاه پرس: راهنمای جامع برای اپراتورها آشنا میشوید، بلکه یاد میگیرید چگونه یک سیستم مدیریتی ایمنی کارآمد (SMS) حول محور این دستگاههای حیاتی پیادهسازی کنید.
چرا ایمنی پرس یک تعهد است نه یک انتخاب
در دنیای مهندسی، ما اغلب درباره محاسبات تنش، ظرفیت بار و بهرهوری صحبت میکنیم. اما یک عدد حیاتی وجود دارد که اغلب نادیده گرفته میشود: هزینه یک حادثه. هزینه یک حادثه کار با دستگاه پرس میتواند شامل صدمات فیزیکی غیرقابل جبران، توقف کامل خط تولید، جریمههای قانونی و آسیب شدید به اعتبار برند باشد. ایمنی دستگاه پرس صرفاً یک قانون اداری نیست؛ یک سرمایهگذاری مستقیم در تداوم کسب و کار و سرمایه انسانی شماست.
تفاوت بین “مطابقت با استاندارد” و “ایجاد فرهنگ ایمنی”
بسیاری از کارخانهها حفاظها را نصب میکنند تا “مطابقت” با استانداردهای حداقلی (مانند OSHA یا استانداردهای ملی) را نشان دهند. اما فرهنگ ایمنی زمانی شکل میگیرد که اپراتورها، حتی زمانی که هیچ ناظری حضور ندارد، بهترین و ایمنترین روش کار را انتخاب میکنند. در تولید صنعت، ما معتقدیم که اپراتور خط مقدم ایمنی است. اگر یک اپراتور دلیل پشت یک قانون ایمنی را درک کند (مثلاً چرا نباید سنسور پرده نوری را دور بزند)، نه تنها قانون را اجرا میکند، بلکه از آن دفاع میکند.
ما در صنعتی که با صدها تن فشار سر و کار داریم، نمیتوانیم شانس بیاوریم. ایمنی، یعنی حذف شانس از معادله و جایگزینی آن با رویههای استاندارد و دقیق.
شناخت انواع خطرات ذاتی دستگاههای پرس
برای جلوگیری از خطر، ابتدا باید دشمن را شناخت. دستگاههای پرس، چه هیدرولیک، چه مکانیکی و چه پنوماتیک، دارای نقاط خطر مشخصی هستند که باید تحت کنترل کامل قرار گیرند.
خطرات مکانیکی نقطه عملکرد و گیوتین
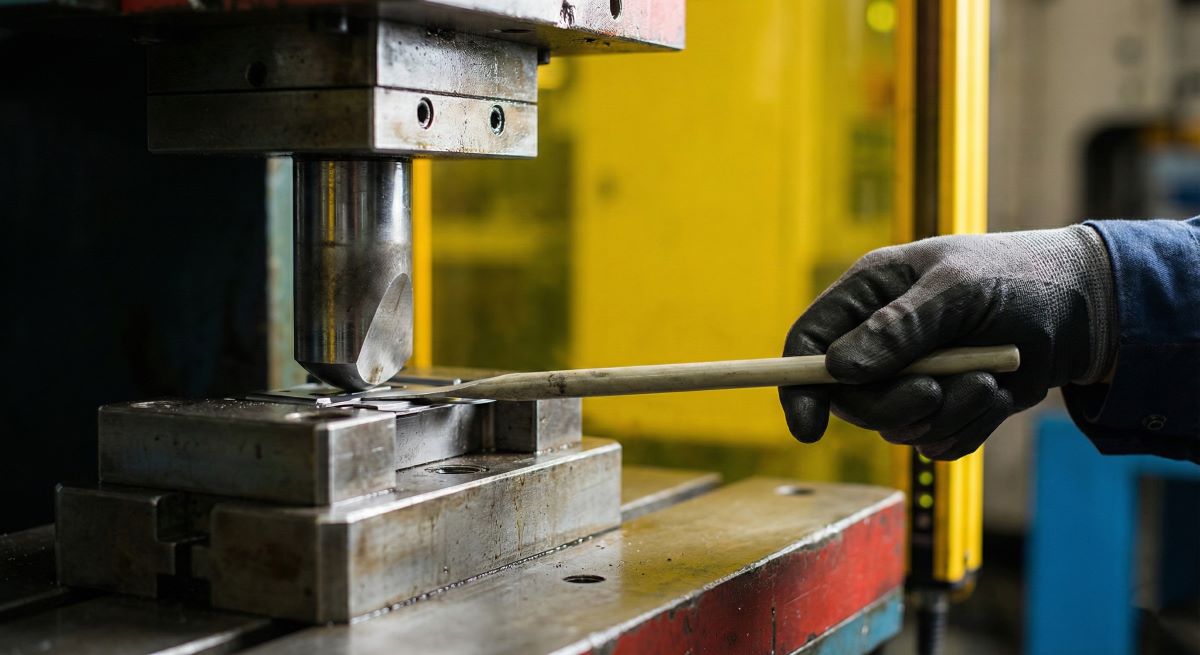
خطر اصلی در دستگاههای پرس، نقطه عملکرد (Point of Operation) است؛ ناحیهای که ابزار بالایی (سنبه) و پایینی (ماتریس) به هم میرسند و شکلدهی فلز صورت میگیرد. این ناحیه، سریعترین و کوتاهترین راه برای آسیب جدی به دست یا انگشتان اپراتور است.
- له شدن (Crushing): نیروی پرس مستقیماً باعث فشرده شدن قطعات بدن میشود.
- بریدگی و برش (Shearing): این خطر معمولاً در لبههای تیغههای برش یا لبههای تیز ابزارها رخ میدهد.
- گیر کردن (Trapping): زمانی اتفاق میافتد که یک قطعه در حال حرکت، بخشی از بدن را به سمت یک نقطه ثابت میکشد.
خطرات غیرمکانیکی هیدرولیک، الکتریکی و ارگونومی
ایمنی فقط به حرکت فیزیکی دستگاه خلاصه نمیشود. خطرات دیگری نیز وجود دارند که کمتر آشکار اما به همان اندازه کشنده هستند:
- فشار هیدرولیک و پنوماتیک: در سیستمهای هیدرولیک، مایعات تحت فشار بالا (اغلب تا چندین هزار PSI) هستند. نشت کوچک از یک شیلنگ میتواند مایع را با سرعت گلوله به پوست اپراتور تزریق کند که منجر به عفونتهای جدی و مرگ بافت میشود.
- خطرات الکتریکی: انرژی ذخیرهشده در خازنها، سیمکشیهای معیوب و سیستمهای کنترل ولتاژ بالا، همیشه خطر برقگرفتگی یا آتشسوزی را به همراه دارند.
- خطرات ارگونومی: جابجایی مکرر مواد سنگین، قرارگیری نامناسب بدن هنگام بارگیری یا تخلیه قطعات، یا مواجهه طولانیمدت با ارتعاشات میتواند منجر به آسیبهای اسکلتی-عضلانی (MSDs) در طول زمان شود.
طراحی ایمنی حفاظت فیزیکی و سیستمهای کنترلی
ایمنی کار با پرس از طراحی مهندسی شروع میشود. نمیتوانیم صرفاً به توجه اپراتور تکیه کنیم. مهندسی ایمنی باید سیستم را “Fail-Safe” کند، به این معنی که اگر خطایی انسانی رخ داد، سیستم به صورت خودکار متوقف یا ایمن شود.
انواع حفاظهای فیزیکی و کاربرد آنها
حفاظها (Guards) اولین و مهمترین خط دفاعی هستند و باید دسترسی فیزیکی اپراتور به نقطه عملکرد را کاملاً حذف کنند.
- حفاظهای ثابت (Fixed Guards): این حفاظها دائمی هستند و تنها با ابزار قابل جابجاییاند. آنها برای مناطقی که هرگز نباید در طول کارکرد به آنها دسترسی داشت (مانند چرخ فلایویل یا تسمهها) ایدهآل هستند.
- حفاظهای متحرک یا درهمقفل (Interlocked Guards): این حفاظها به سیستم کنترل متصل هستند. اگر حفاظ باز شود، دستگاه فوراً متوقف میشود و تا بسته شدن مجدد و تایید ایمنی، اجازه شروع به کار مجدد نمیدهد.
- حفاظهای قابل تنظیم (Adjustable Guards): برای فرایندهایی که اندازه قطعات متغیر است، این حفاظها امکان تنظیم میدهند، اما همیشه باید حداقل فاصله ایمنی را حفظ کنند.
کنترلهای دو دستی و پردههای نوری
وقتی حفاظ فیزیکی امکانپذیر نیست یا عملیات به تعامل دست نیاز دارد، از دستگاههای ایمنی فعال استفاده میشود:
- کنترلهای دو دستی (Two-Hand Controls): اپراتور برای شروع سیکل پرس باید همزمان دو دکمه را فشار دهد. این امر تضمین میکند که دستان اپراتور خارج از ناحیه خطر هستند. فاصله این دکمهها باید به قدری باشد که نتوان با یک دست یا آرنج آنها را فعال کرد.
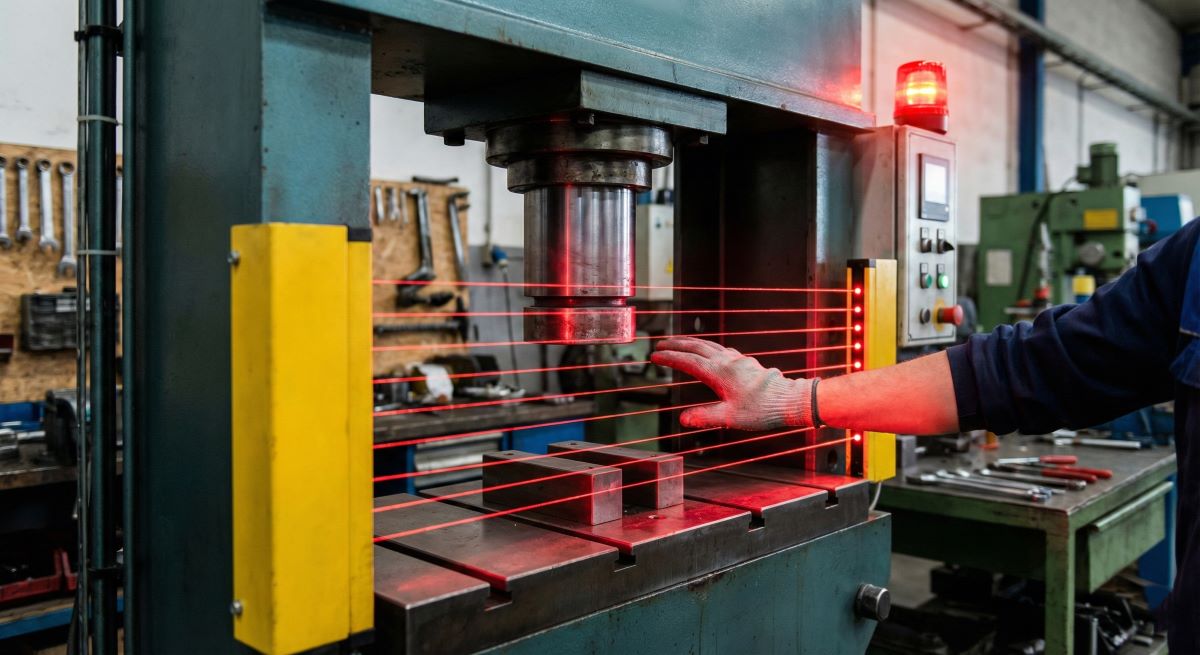
- پردههای نوری (Light Curtains): این سیستمها مجموعهای از پرتوهای مادون قرمز هستند که یک دیوار نوری در جلوی ناحیه خطر ایجاد میکنند. به محض اینکه دست، بازو یا هر بخشی از بدن اپراتور این پرتوها را قطع کند، سیستم کنترل فورا سیگنال توقف اضطراری (E-Stop) را صادر میکند.
- اسکنرهای نقطهای (Area Scanners): مشابه پردههای نوری، اما از فناوری لیزر برای نظارت بر یک منطقه سهبعدی استفاده میکنند، که برای پرسهای بزرگ یا رباتیک بسیار مفید است.
۱۰ گام حیاتی برای اپراتوری ایمن
یک راهنمای گامبهگام عملی برای اپراتورهای دستگاه پرس، ستون اصلی این بخش است.
- بازرسی پیش از شروع کار (Pre-Start Check):
قبل از روشن کردن دستگاه در ابتدای هر شیفت، اپراتور باید یک چکلیست مختصر را تکمیل کند. این شامل بررسی سطح روغن هیدرولیک، عملکرد صحیح دکمههای توقف اضطراری (E-Stop)، و اطمینان از سالم بودن حفاظها و پردههای نوری است. هیچ وقت فرض نکنید که شیفت قبلی کار را درست انجام داده است. - تطبیق ابزار و حفاظ:
اطمینان حاصل کنید که ابزار (سنبه و ماتریس) برای کار خاصی که در حال انجام است، به درستی نصب و محکم شدهاند. سپس، مطمئن شوید که حفاظها یا پردههای نوری، بر اساس ابعاد قطعه کار و ابزار، به درستی تنظیم شدهاند. کوچکترین شکاف میتواند فاجعهبار باشد. - استفاده صحیح از تجهیزات حفاظت فردی (PPE):
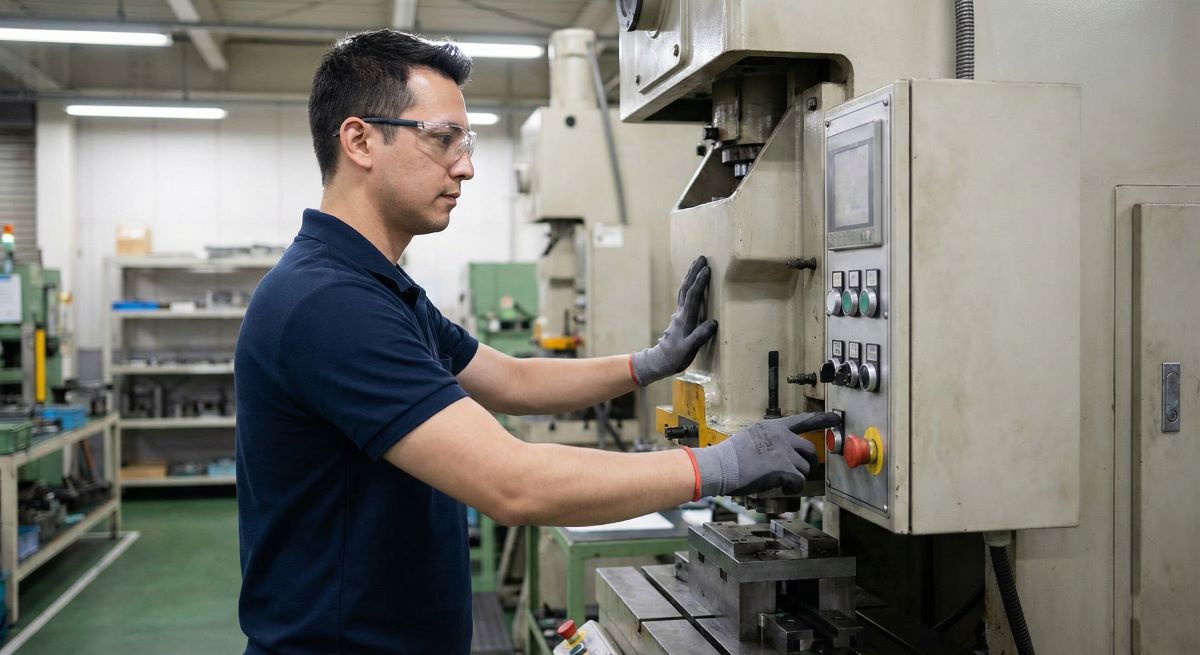
این شامل عینک ایمنی، کفش ایمنی با پنجه فولادی، و در صورت نیاز محافظ شنوایی (به خصوص در پرسهای مکانیکی پر سر و صدا) است. مهمتر از همه، هرگز در حین کار با پرس از دستکش استفاده نکنید، زیرا خطر گیر کردن دستکش در ابزار و کشیده شدن دست به داخل پرس بسیار بالاست. - شناخت کنترلها و حالات عملیاتی:
هر اپراتور باید کاملاً با تمام حالات کاری دستگاه (تک ضرب، خودکار، تنظیم) و روش تغییر ایمن بین آنها آشنا باشد. حالت تنظیم (Setup Mode) اغلب با سرعت بسیار پایینتر و تحت نظارت دقیق انجام میشود. - هرگز حفاظها را دور نزنید:
این یک اصل غیرقابل مذاکره است. هرگونه تلاش برای غیرفعال کردن، دور زدن یا دستکاری سنسورها یا حفاظها (حتی برای افزایش سرعت تولید) تخلفی است که باید منجر به اقدامات انضباطی جدی شود. - استفاده از ابزارهای کمکی (Hand Tools):
برای قرار دادن یا برداشتن قطعات کوچک در ناحیه خطر، هرگز از دست استفاده نکنید. همیشه از انبرکها، مکندههای مغناطیسی یا ابزارهای پلاستیکی بلند استفاده کنید که در صورت گیر کردن، باعث آسیب جدی به دستگاه یا اپراتور نشوند. - پاکسازی ناحیه کار:
محیط اطراف پرس باید تمیز، خشک و عاری از هرگونه لغزنده باشد. ابزارها، قطعات یدکی یا زباله نباید در نزدیکی کنترلهای دستگاه یا ناحیه حرکت اپراتور قرار گیرند. - آموزش مشاهده و گزارشدهی:
اپراتور باید آموزش دیده باشد که هرگونه صدای غیرعادی، لرزش بیش از حد، نشتی روغن، یا نقص در عملکرد سیستم ایمنی را فوراً به سرپرست یا تیم نگهداری گزارش دهد. تا رفع کامل مشکل، دستگاه نباید کار کند. - فاصله ایمن در حالت خودکار:
زمانی که دستگاه در حالت اتوماتیک کار میکند (مثلاً تغذیه کویل یا رباتیک)، اپراتور باید در فاصله ایمن تعیینشده بایستد و هرگز وارد سلول کاری نشود مگر پس از اجرای کامل پروسه LOTO. - توقف اضطراری (E-Stop) را جدی بگیرید:
اپراتور باید همیشه بداند که دکمه E-Stop کجاست و بدون تردید در هر شرایط اضطراری آن را فشار دهد. تست عملکرد دکمه E-Stop باید بخشی از چکلیست روزانه باشد.
برنامه قفل و برچسب گذاری (LOTO) کلید نگهداری ایمن
شاید خطرناکترین زمان کار با دستگاه پرس، نه هنگام تولید، بلکه هنگام نگهداری، تنظیم یا تعمیرات باشد. در این زمانها، حفاظها برداشته میشوند و اپراتور/تعمیرکار باید دست خود را مستقیماً وارد ناحیه خطر کند. برنامه قفل و برچسب گذاری (Lockout/Tagout – LOTO) یک استاندارد صنعتی جهانی برای کنترل انرژی خطرناک است.
LOTO تضمین میکند که قبل از شروع هرگونه تعمیر، دستگاه کاملاً از تمام منابع انرژی (الکتریکی، مکانیکی، هیدرولیک، پنوماتیک، گرانشی یا حرارتی) جدا و قفل شده است.
مراحل اجرای دقیق LOTO برای دستگاه پرس
اجرای صحیح LOTO نیازمند تخصص و پیروی از رویههای مستندسازی شده است:
- اعلام و آمادهسازی:
اپراتور یا سرپرست باید همه افراد متاثر را مطلع کند و نوع و میزان انرژیهایی که باید کنترل شوند را شناسایی کند. - خاموش کردن عادی:
دستگاه باید با استفاده از روشهای استاندارد خاموش شود، نه با استفاده از E-Stop (زیرا E-Stop فقط مدار کنترل را قطع میکند، نه منبع اصلی برق را). - جداسازی انرژی:
قطع برق از طریق دیسکانکتور اصلی، تخلیه فشار هیدرولیک یا پنوماتیک از مخازن و شیلنگها، و ایزولهسازی سایر منابع (مانند لولههای بخار یا مواد شیمیایی). - قفل و برچسب گذاری:
یک قفل شخصی (به همراه کلید در اختیار فرد مجری) و یک برچسب هشداردهنده (“در دست تعمیر است”) روی منبع انرژی نصب شود. در پرسهای بزرگ، ممکن است به چندین قفل نیاز باشد (Multi-lock system). - کنترل انرژی ذخیرهشده:
این مهمترین مرحله در پرس است. مطمئن شوید که انرژی پتانسیل (مانند وزن قوچ پرس) کاملاً آزاد شده یا مهار شده است. اگر قوچ در بالا یا وسط متوقف شده است، باید با استفاده از پایههای بلوک (Safety Blocks) یا مهارکنندههای مکانیکی، آن را کاملاً فیکس کرد تا خطر سقوط ناگهانی (Gravity Drop) از بین برود. - تأیید صفر انرژی:
تعمیرکار باید با تلاش برای روشن کردن دستگاه (تست روشن شدن) مطمئن شود که هیچ انرژیای باقی نمانده است. سپس دکمههای کنترل را به حالت “خاموش” برگرداند.
یکی از دلایل اصلی حوادث مرگبار در تعمیر پرس، نادیده گرفتن “بلوک ایمنی” است. در تجربه ما، هرگز نباید صرفاً به سیستم هیدرولیک یا مکانیکی برای نگه داشتن وزن قوچ اعتماد کرد. بلوک ایمنی، پشتیبان فیزیکی و نهایی شماست.
مسئولیتهای مشترک از اپراتور تا مدیر کارخانه
ایمنی کار یک تلاش گروهی است. تولید صنعت معتقد است که هر فرد در کارخانه نقشی در حفظ ایمنی دارد:
جدول: نقشها و مسئولیتهای ایمنی
| نقش | وظیفه اصلی در ایمنی پرس | اقدامات کلیدی |
|---|---|---|
| اپراتور | اجرای مستقیم رویهها و گزارش دهی فوری | انجام چکلیست روزانه، استفاده صحیح از PPE، عدم دور زدن حفاظ، اطلاع از وضعیت LOTO. |
| سرپرست/سپر وایزر | نظارت، آموزش و اجرای مستمر قوانین | برگزاری جلسات توجیهی ایمنی (Toolbox Talks)، اطمینان از آموزش کافی اپراتورها، بازرسیهای مکرر در حین کار. |
| تکنسین نگهداری (Maintenance) | ایزولهسازی انرژی و تعمیر استاندارد | پیروی دقیق از پروسه LOTO، نگهداری پیشگیرانه (PM) از سنسورها، شیرهای هیدرولیک و کلاچ/ترمز. |
| مدیر کارخانه/تولید | تخصیص منابع و ایجاد فرهنگ | تأمین بودجه برای خرید تجهیزات ایمنی استاندارد (مانند حفاظها و پردههای نوری بهروز)، تضمین آموزشهای رسمی و عدم فشار برای تولید به قیمت نادیده گرفتن ایمنی. |
چکلیست بازرسی روزانه دستگاه پرس
این چکلیست باید توسط اپراتور قبل از شروع هر شیفت کاری اجرا و امضا شود. هدف این است که اطمینان حاصل شود تمام مکانیزمهای حیاتی در شرایط عملیاتی ایمن قرار دارند.
- آیا تمام حفاظهای فیزیکی نصب شده، محکم و بدون آسیب هستند؟
- آیا پردههای نوری، کنترلهای دو دستی و سایر وسایل مهارکننده فعال به درستی و بدون نقص کار میکنند؟ (تست با مانع)
- آیا تمام دکمههای توقف اضطراری (E-Stop) به درستی عمل میکنند و در دسترس هستند؟
- آیا شیرهای هیدرولیک یا پنوماتیک نشانهای از نشتی دارند؟
- آیا صدای غیرعادی (صدای سایش، ضربه یا جیغ) از کلاچ/ترمز یا چرخ فلایویل شنیده میشود؟
- آیا لنتهای ترمز به درستی تنظیم شده و توانایی توقف قوچ در نقطه توقف بالا (Top Dead Center) را دارند؟
- آیا روشنایی در ناحیه عملکرد کافی است؟
- آیا ابزار کمکی (انبرکها، ابزارهای بارگذاری) در دسترس و سالم هستند؟
- آیا سیستم روانکاری (lubrication system) فعال و دارای سطح روغن کافی است؟
نتیجهگیری
کار با دستگاه پرس، تلفیقی از مهارت، قدرت و احترام به نیروی ماشین است. این راهنمای جامع به شما نشان داد که ایمنی پرس فراتر از نصب حفاظ است؛ یک سیستم چندلایه است که از آموزش اپراتور، نگهداری دقیق، شناخت کامل خطرات و تعهد مدیریتی آغاز میشود. بزرگترین درسی که میتوان از حوادث صنعتی گرفت این است: فاجعه هرگز به صورت ناگهانی رخ نمیدهد؛ همیشه مجموعهای از اشتباهات کوچک نادیده گرفته شده است.
ما در تولید صنعت شما را تشویق میکنیم که فرهنگ “صفر حادثه” را در کارخانه خود نهادینه کنید. اکنون که با ۱۰ گام حیاتی، اصول LOTO و اهمیت حفاظهای پیشرفته آشنا شدید، اقدام عملی را شروع کنید: همین امروز، یک ممیزی کامل ایمنی در مورد نحوه اجرای LOTO در بخش پرس خود انجام دهید و مطمئن شوید که آموزشهای اپراتور شما، صرفاً تئوری نیست، بلکه شامل سناریوهای عملی اضطراری است. ایمنی امروز شما، تضمین تولید فردای شماست.
سوالات متداول درباره اصول ایمنی کار با دستگاه پرس: راهنمای جامع برای اپراتورها
آیا استفاده از دستکش هنگام کار با دستگاه پرس مجاز است؟
خیر، در اکثر موارد، استفاده از دستکش هنگام کار مستقیم با دستگاه پرس (در ناحیه عملکرد) ممنوع است. دلیل این است که دستکشهای گشاد یا حتی چسبان میتوانند به راحتی در ابزار، غلطکها یا نقاط متحرک گیر کنند و دست اپراتور را به داخل ماشین بکشند که منجر به آسیبهای شدید و قطع عضو میشود. اگر به دلیل ماهیت مواد، نیاز به محافظت از دست وجود دارد، باید از ابزارهای کمکی استفاده شود تا دستها از ناحیه خطر دور بمانند.
قوچ پرس در حین کار ناگهان سقوط کرد. باید چه کنم؟
اگر قوچ (Ram) ناگهان سقوط کرد یا حرکت غیرمنتظرهای داشت، فوراً دکمه توقف اضطراری (E-Stop) را فشار دهید. پس از اطمینان از توقف کامل، تحت هیچ شرایطی سعی نکنید قوچ را به صورت دستی یا با دستکاری کنترلها بالا ببرید. این شرایط نشاندهنده نقص جدی در سیستمهای هیدرولیک، پنوماتیک یا ترمز مکانیکی است. باید فوراً پروسه LOTO اجرا شود، قوچ با استفاده از پایههای بلوک ایمنی (Safety Blocks) مهار مکانیکی شود و فقط تکنسینهای مجرب اجازه ورود به ناحیه و عیبیابی را داشته باشند.
اگر سیستم پرده نوری (Light Curtain) مرتباً آلارم بدهد، میتوان آن را موقتاً غیرفعال کرد؟
به هیچ عنوان. غیرفعال کردن سیستمهای ایمنی مانند پردههای نوری، اصلیترین عامل حوادث جدی است. اگر پرده نوری مکرراً آلارم میدهد، این نشاندهنده یا نقص فنی در سنسورها و مدار است، یا احتمالاً اپراتور در حال نقض فاصله ایمنی است. دستگاه باید فوراً متوقف و توسط تکنسین نگهداری بررسی شود. تولید نباید هرگز بر ایمنی اولویت داشته باشد.
تفاوت بین E-Stop و دکمه خاموش کردن عادی دستگاه چیست؟
دکمه خاموش کردن عادی (Normal Stop) معمولاً یک سیکل توقف کنترل شده و برنامهریزی شده را اجرا میکند، در حالی که توقف اضطراری (E-Stop) یک سیگنال آنی برای قطع نیروی محرکه اصلی (مانند قطع کلاچ، ترمز هیدرولیک یا قفل شیرهای حیاتی) صادر میکند. E-Stop برای شرایطی طراحی شده که خطر جدی و قریبالوقوع وجود دارد و باید فوراً قوچ متوقف شود. مهم است بدانید که E-Stop فقط مدار کنترل را قطع میکند و معمولاً دستگاه باید به درستی ایزوله و LOTO شود تا انرژی باقیمانده کاملاً تخلیه گردد.
